- Ev
- Haqqımızda
- Məhsullar
- Xəbərlər
- Yüklə
- Sorğu göndərin
- Bizimlə əlaqə saxlayın
Azərbaycan
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Məhsullar
Biz tam kateqoriyalı amortizator komponentlərini, o cümlədən porşenlər, ştamplamalar, rezin möhürlər, porşen çubuqları, yaylar və özləri tərəfindən hazırlanmış bantlama/yiv açma maşınları təqdim edirik.


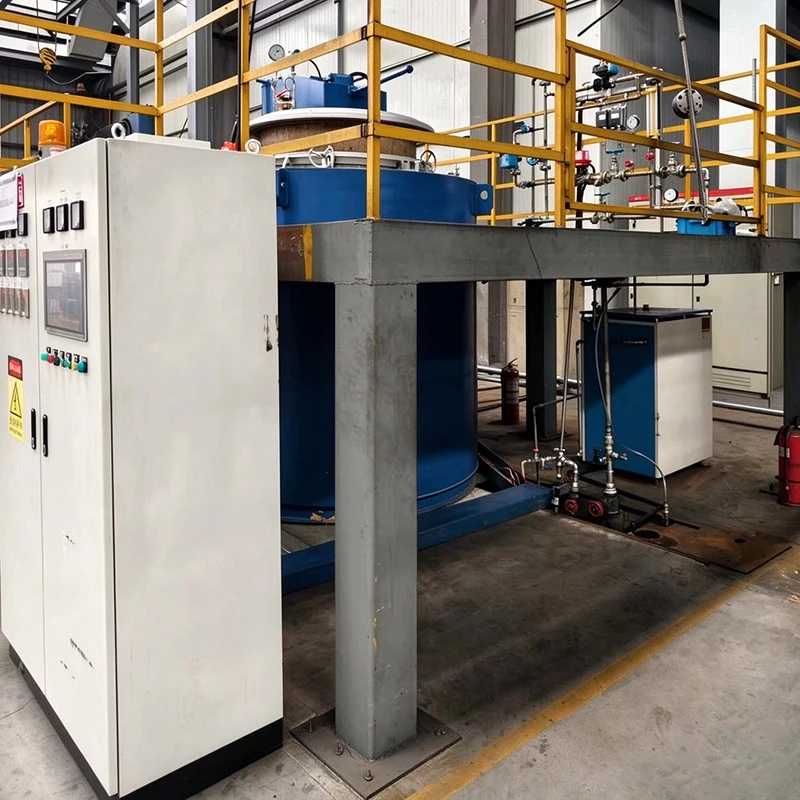
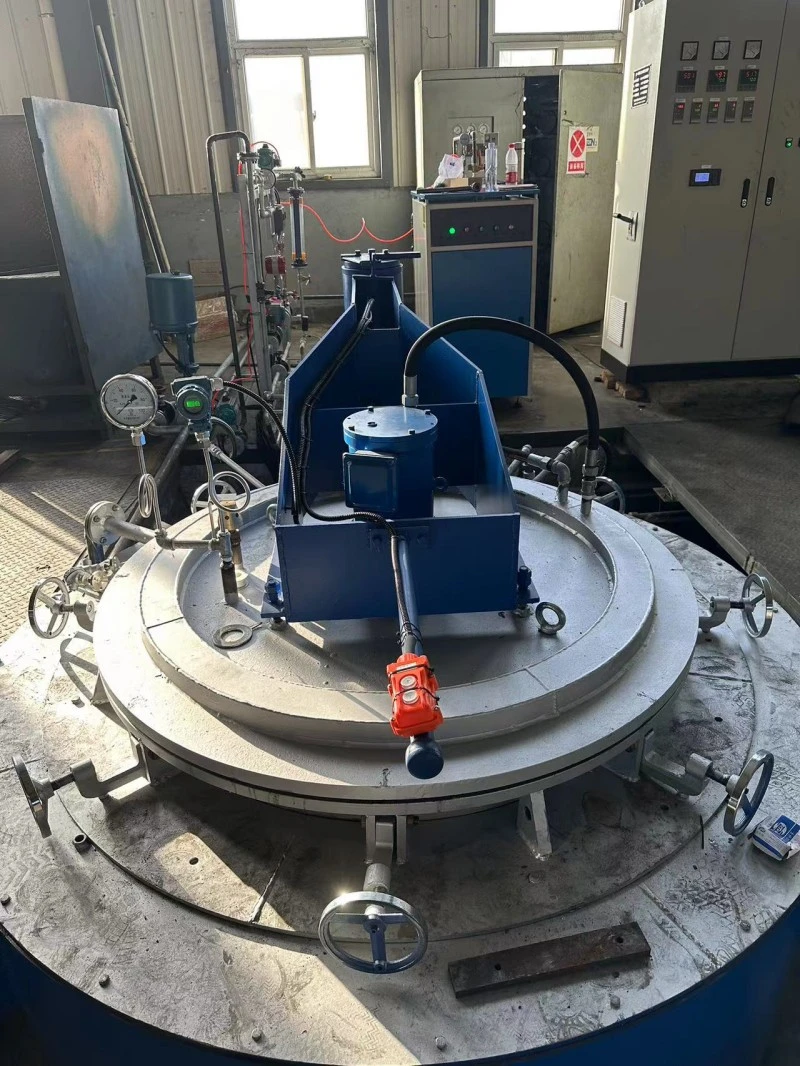
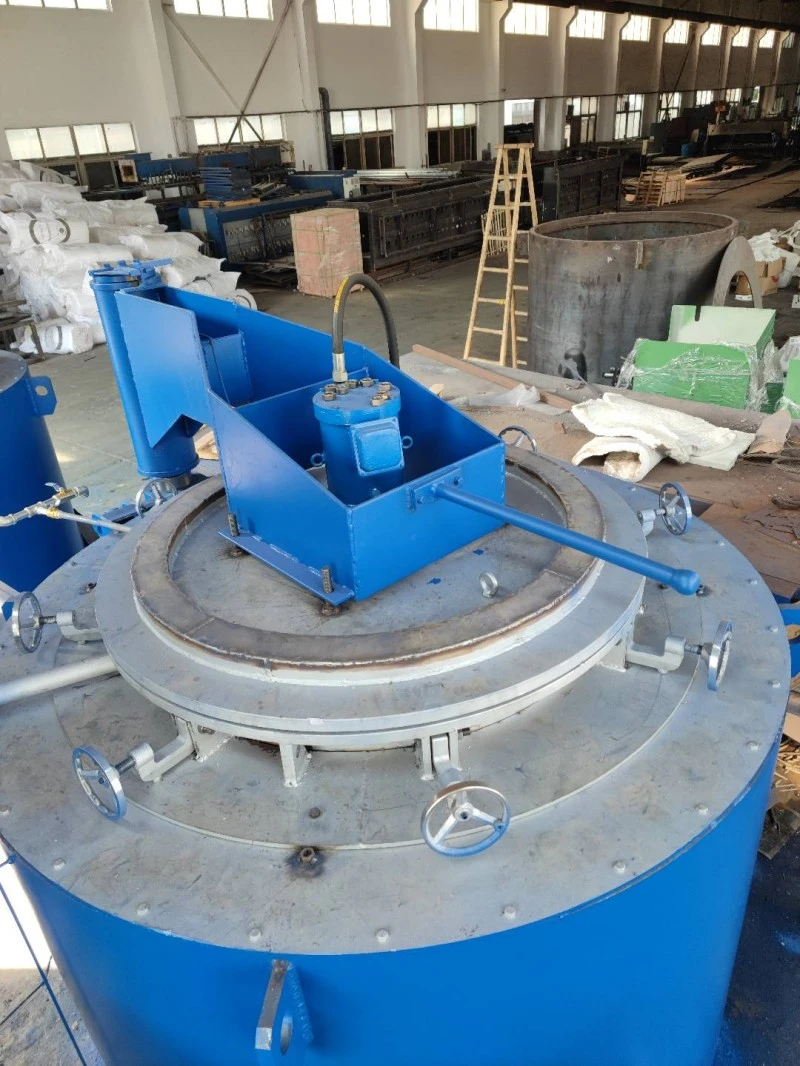
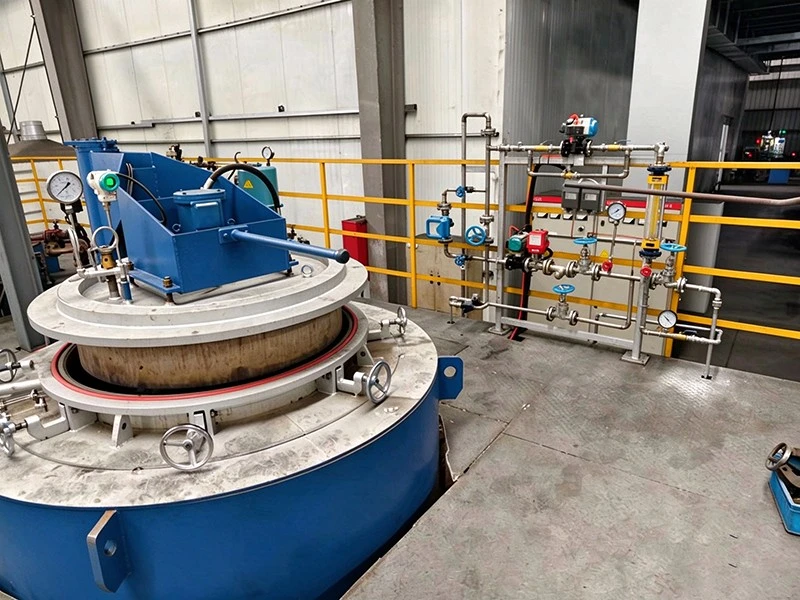
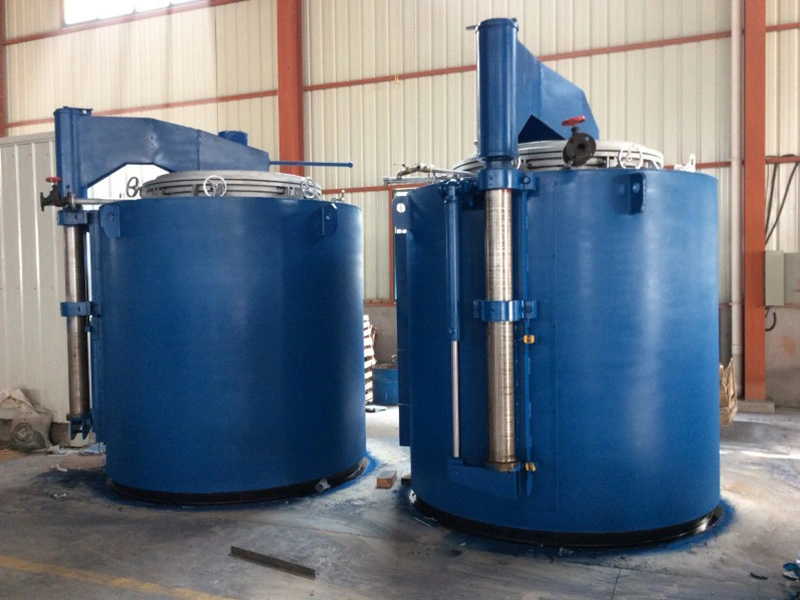
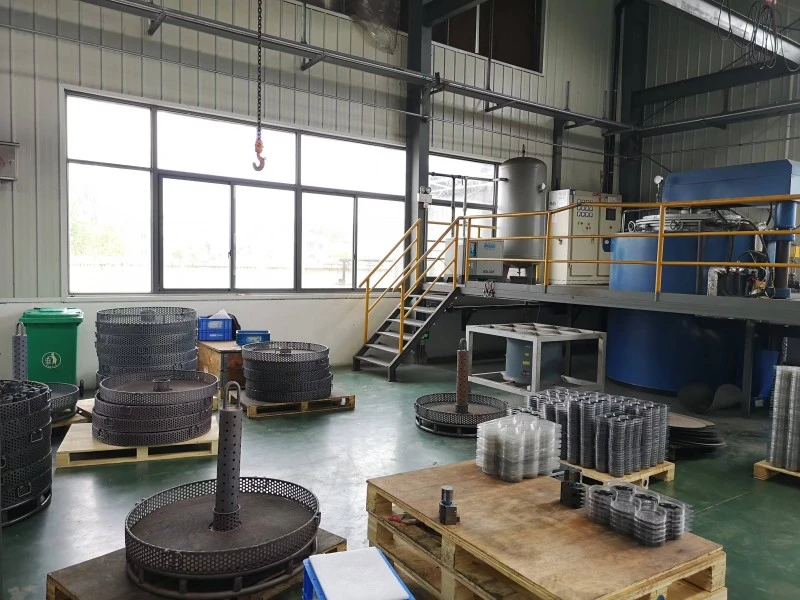
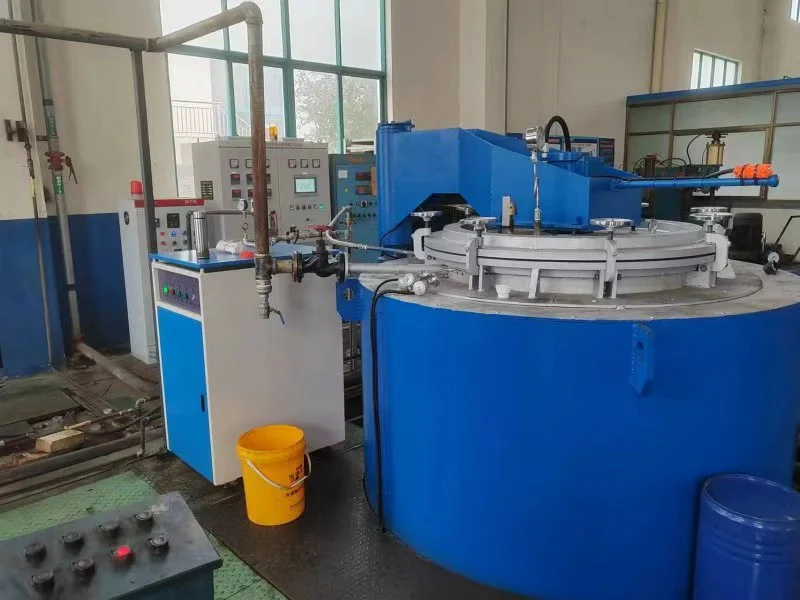
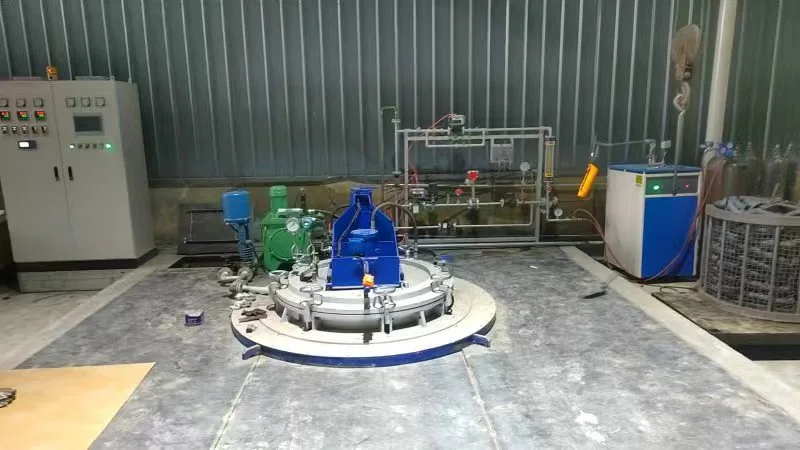
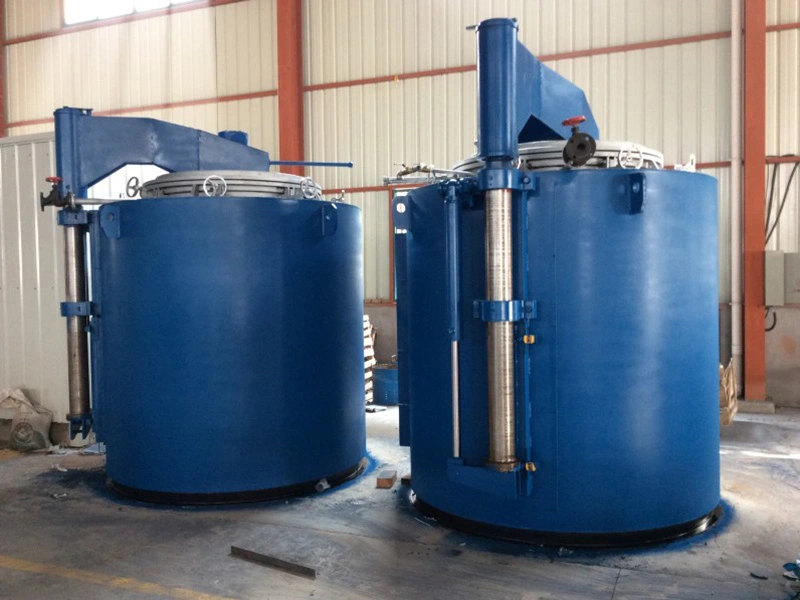
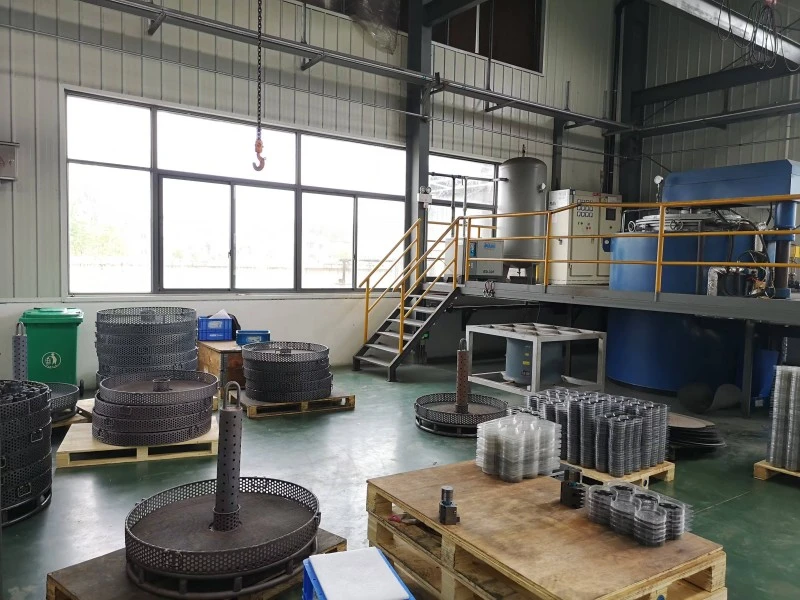
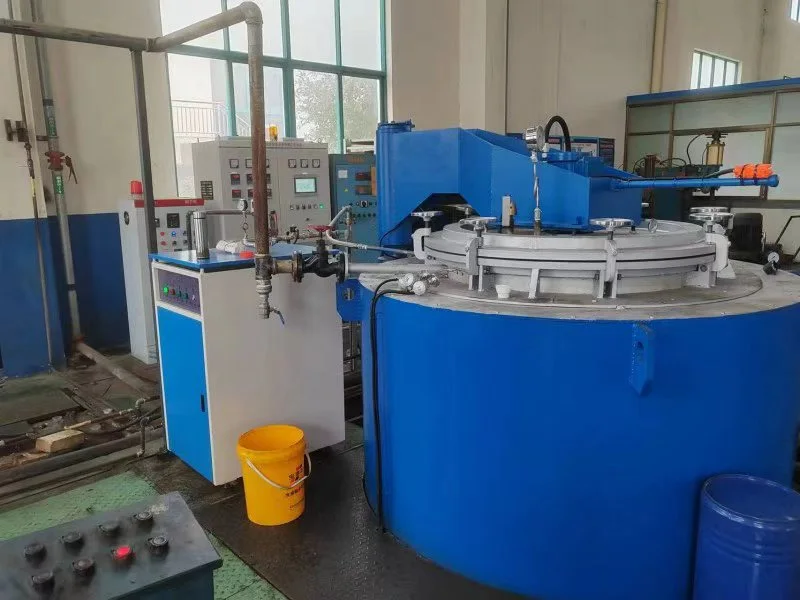
Tam Avtomatik Toz Metallurgiya Buxarla Müalicə Ocağı
XIAYI-dən Tam Avtomatik Toz Metallurgiya Buxar Təmizləmə Ocağı qara toz metallurgiya komponentlərinin sinterdən sonra buxarla emalı üçün nəzərdə tutulub. Ocağın temperaturu, buxar axını, daxili təzyiq və azot atmosferinə nəzarət etməklə sistem uyğun dəmir PM hissələri üçün səthin oksidləşməsini və qaralmasını dəstəkləyir.
Buxarla müalicə prosesi uyğun sinterlənmiş komponentlərin səthində oksid təbəqəsi yarada bilər, korroziyaya davamlılığı və aşınma müqavimətini yaxşılaşdırmağa kömək edir. Tam Avtomatik Toz Metallurgiya Buxar Təmizləmə Ocağı material, məsaməlik, həndəsə və proses şəraitinin uyğun olduğu yerlərdə məsamələrin bağlanması üçün də istifadə edilə bilər. Müalicə nəticələri xüsusi komponent və materialdan asılı olduğundan, XIAYI istehsal təsdiqindən əvvəl nümunə testini tövsiyə edir.
XIAYI, boşaltmadan əvvəl azotun təmizlənməsini, buxarla təmizlənməsini və azotun təmizlənməsini əlaqələndirmək üçün PLC əsaslı avtomatik proses nəzarətindən istifadə edir. Üç müstəqil idarə olunan isitmə zonası, avtomatik buxar axınının tənzimlənməsi və qapalı dövrəli soba təzyiqinə nəzarət prosesi proqramlaşdırılmış parametrlərə uyğun aparmağa imkan verir.
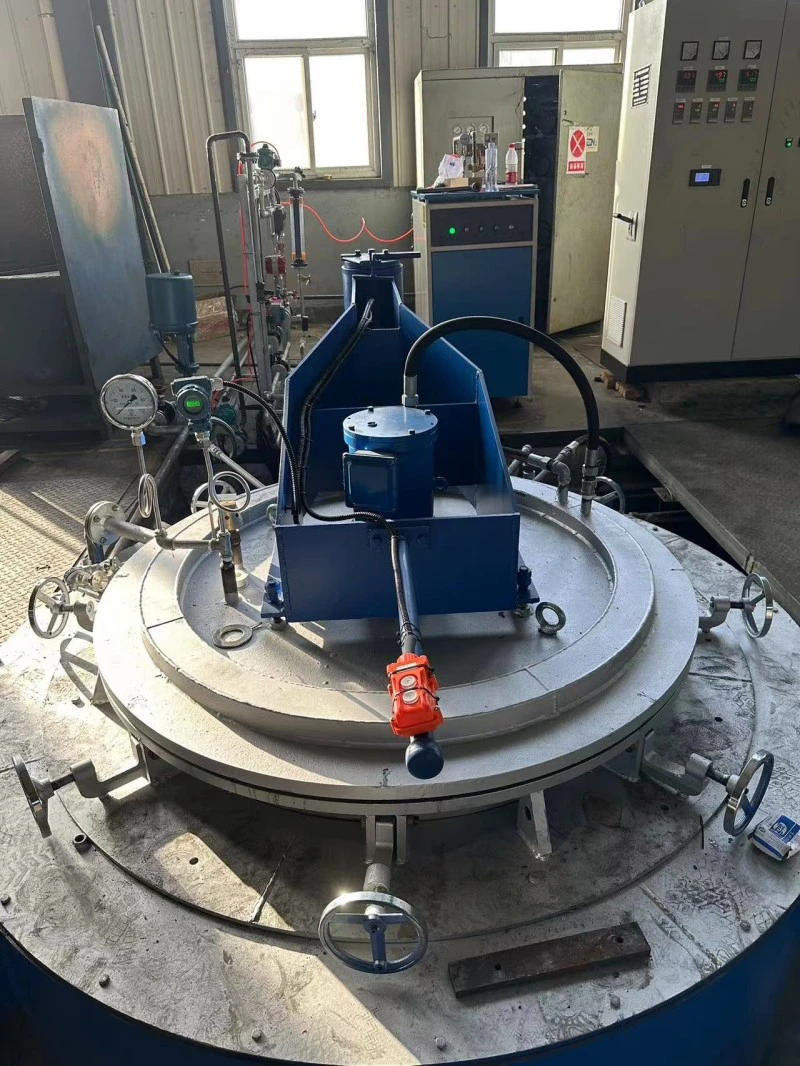
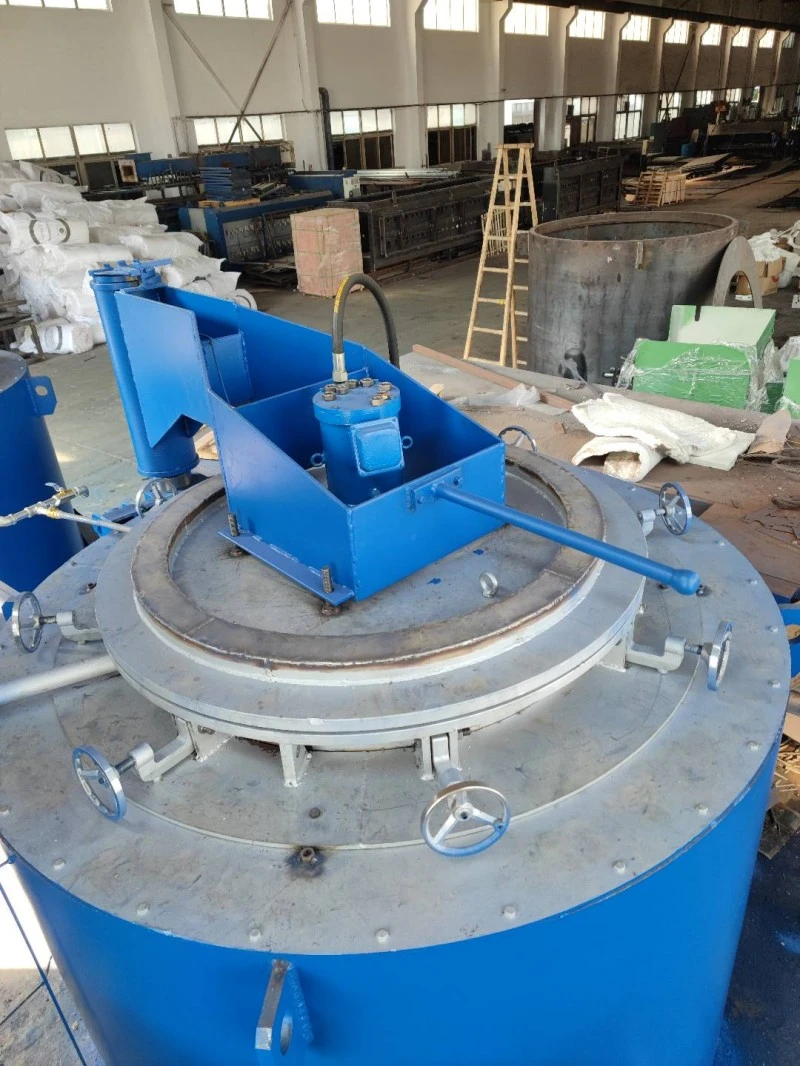
Dəmir PM hissələri üçün buxarla müalicə
Buxarla emalı əsasən sinterlənmiş qara toz metallurgiya komponenti sinterdən sonra əlavə səth xüsusiyyətlərinin yaxşılaşdırılmasını tələb etdikdə istifadə olunur.
Səthin qaralması
Nəzarət olunan buxarla müalicə uyğun dəmir tərkibli PM komponentləri üzərində oksid təbəqəsi yarada, qaralmış səth görünüşü yarada və əlavə səth qorunmasını təmin edə bilər.
Korroziyaya davamlılıq
Yaranan oksid təbəqəsi təmizlənməmiş səthlə müqayisədə korroziyaya davamlılığı yaxşılaşdırmağa kömək edə bilər. Faktiki təkmilləşdirmə materialın tərkibindən, məsaməlilikdən, ilkin emal vəziyyətindən və təsdiq edilmiş proses parametrlərindən asılıdır.
Aşınma Müqaviməti
Uyğun dəmir komponentləri üçün buxarla müalicə də təkmilləşdirilmiş aşınma müqavimətini dəstəkləyə bilər. Yekun nəticə müştərinin ərizə tələblərinə uyğun olaraq nümunə testi vasitəsilə qiymətləndirilməlidir.
Məsamələrin Bağlanması
Proses uyğun sinterlənmiş hissələrdə məsamələrin bağlanması üçün nəzərdə tutula bilər. Effektivlik komponentin məsamə strukturundan və material xüsusiyyətlərindən çox asılıdır.
Üç Zonalı İstilik
Temperatur nəzarəti yuxarı, orta və aşağı istilik zonalarına bölünür ki, hər bir bölmə müstəqil şəkildə tənzimlənə bilsin.
Müstəqil Zona Nəzarəti
Hər bir istilik zonasında müstəqil temperatur nəzarəti var. Bu, emal prosesinin tələb etdiyi yerlərdə proses reseptinə müxtəlif istilik və ya saxlama şəraiti yaratmağa imkan verir.
PID Tənzimlənməsi
İstilik sistemi bərk hallı relelər vasitəsilə sıfır çarpaz keçid ilə PID tənzimləməsindən istifadə edir. Bu, istilik prosesi zamanı idarə olunan güc çıxışını təmin edir.
Boş sobanın vahidliyi
Təchiz edilmiş texniki müqavilədə boş sobanın temperaturu vahidliyi müəyyən edilir≤ ±5°C, 600°C-də.
Bu spesifikasiya boş sobanın sınaq vəziyyətinə aiddir və tam yüklənmiş istehsal sobası üçün zəmanətli vahidlik dəyəri kimi qəbul edilməməlidir. Yüklənmiş soba performansı hissələrə və yükləmə təşkilinə görə qiymətləndirilməlidir.
Buxar və təzyiqə nəzarət
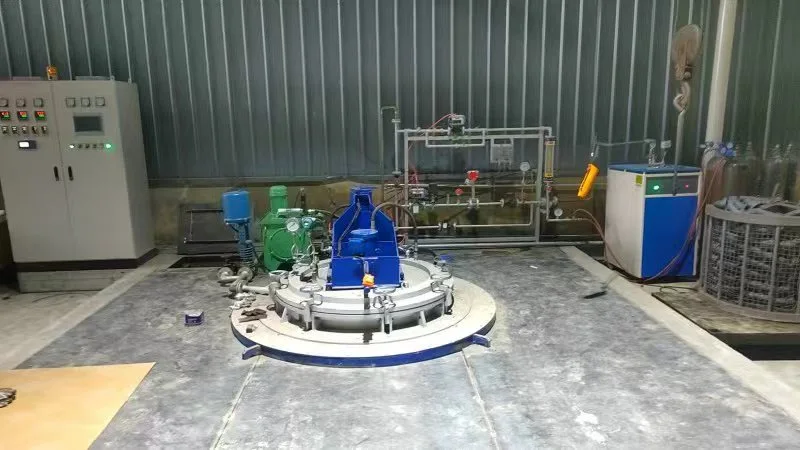
Təkrarlanan müalicə nəticələrinə nail olmaq üçün sabit buxar şəraiti vacibdir. Buna görə də sistem buxar axınının avtomatik tənzimlənməsi ilə soba təzyiqinə nəzarəti birləşdirir.
Avtomatik buxar axını
Buxar axını proqramlaşdırılmış prosesə uyğun olaraq avtomatik tənzimlənə bilər. Avadanlığın spesifikasiyası buxar təchizatını sadalayır0,4 MPa və 15 m³/saat.
Qapalı Döngü Təzyiq Nəzarəti
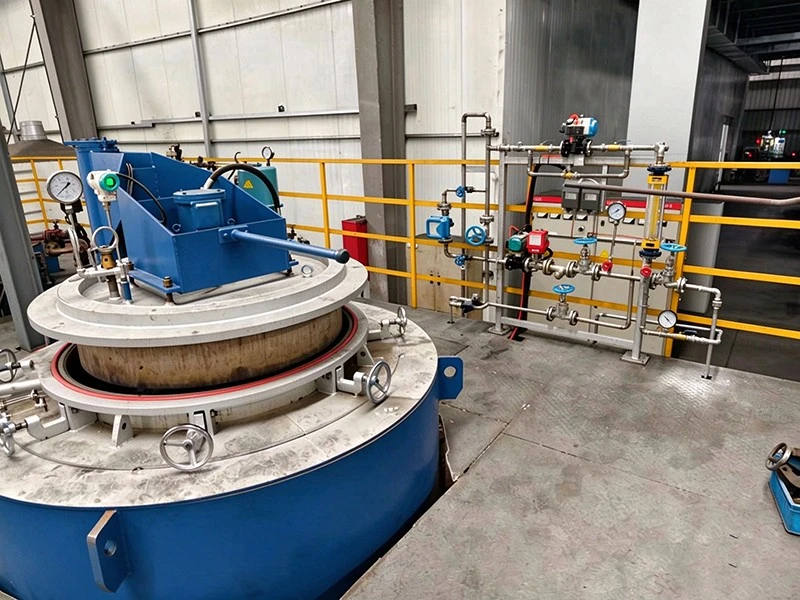
Təzyiq sensoru, təzyiq tənzimləyicisi və motorlu egzoz klapan tələb olunan soba təzyiqini saxlamağa kömək etmək üçün qapalı dövrəli idarəetmə sistemi təşkil edir.
Siyahıda göstərilən maksimum soba təzyiqi50 kPa.
Təzyiqdən qorunma
Sistemə həddindən artıq təzyiqdən qorunma, həmçinin azot və buxar təzyiqinin monitorinqi daxildir. Bu funksiyalar operatorlara əməliyyat zamanı anormal təzyiq şəraitini müəyyən etməyə kömək edir.
Azotun təmizlənməsi ardıcıllığı
Azot tamamilə ayrı bir əl əməliyyatı kimi idarə olunmaqdansa, proqramlaşdırılmış müalicə dövrünə daxil edilir.
Buxarla müalicədən əvvəl
Proqramlaşdırılmış dövrə buxarla müalicə mərhələsindən əvvəl azotun təmizlənməsi ilə başlaya bilər. Bu, soba atmosferini təsdiq edilmiş proses reseptinə uyğun olaraq hazırlamağa imkan verir.
Proseslərin dəyişdirilməsi zamanı
PLC sistemi proqramlaşdırılmış başlanğıc və dayanma vaxtlarına uyğun olaraq azot və buxar arasında keçidi idarə edir.
Boşaltmadan əvvəl
Boşaltmadan əvvəl yenidən azotla təmizləmə aparıla bilər. Bu, operator və ya avtomatik idarəetmə sistemi emal edilmiş hissələri çıxarmazdan əvvəl proqramlaşdırılmış müalicə ardıcıllığını tamamlayır.
PLC Resept İdarəetmə
TheTam Avtomatik Toz Metallurgiya Buxarla Müalicə Ocağımərkəzləşdirilmiş proses əməliyyatı üçün HMI interfeysi ilə PLC əsaslı idarəetmə sistemindən istifadə edir.
Temperatur və saxlama müddəti
Operatorlar təsdiq edilmiş müalicə reseptinə uyğun olaraq üç istilik zonası üçün temperatur parametrlərini və istilik və ya saxlama vaxtlarını təyin edə bilərlər.
Buxar və təzyiq parametrləri
Buxar axını və soba təzyiqi müalicə prosesinin bir hissəsi kimi konfiqurasiya edilə bilər.
Azot vaxtı
Azot tədarükü başlama və dayanma vaxtları dövrün müxtəlif mərhələləri üçün proqramlaşdırıla bilər.
Siqnal Parametrləri
Siqnal temperaturu və avadanlıq siqnalları idarəetmə sistemi vasitəsilə konfiqurasiya edilə bilər. Səsli və vizual siqnallar prosesin tamamlandığını və ya anormal şəraiti göstərir.
HMI-də məlumatları emal edin
For production teams, knowing what happened during a treatment cycle is important when investigating quality deviations.
Real vaxt temperaturu
HMI hər bir istilik zonasının temperaturunu göstərir ki, operatorlar cari istilik vəziyyətini izləyə bilsinlər.
Təzyiq və Buxar axını
Əməliyyat zamanı sobanın cari təzyiqi və buxar axını göstərilir ki, bu da operatorlara prosesin sapmalarını müəyyən etməyə imkan verir.
Proses qeydləri
Sistem müvafiq əməliyyat parametrləri və nasazlıq məlumatlarını qeyd edir. Bu qeydlər istehsalın monitorinqini və prosesin sonrakı nəzərdən keçirilməsini dəstəkləyə bilər.
Ocağın Qapağı və Soyudulması
Ocağın qapağında istehsal zamanı təkrar açılma və bağlanma üçün nəzərdə tutulmuş hidravlik qaldırıcı struktur istifadə olunur.
Hidravlik Qapağın Qaldırılması
Hidravlik qaldırma, yükləmə, boşaltma və texniki xidmət əməliyyatları zamanı soba qapağının idarə olunan hərəkətinə imkan verir.
Sızdırmazlıq strukturu
Qapaq yüksək temperaturlu buxarla müalicə mühiti üçün nəzərdə tutulmuş istiliyədavamlı sızdırmazlıq strukturundan istifadə edir.
Su Soyutma
Su soyutma komponentləri soba qapağının dizaynına daxil edilmişdir. Avadanlıq həmçinin qapaq sistemi üçün həddindən artıq təzyiqdən qorunmanı da əhatə edir.
Əsas Texniki Spesifikasiyalar
Aşağıdakı məlumatlar əsasındaφ1200 × 900təchiz edilmiş texniki müqavilədə göstərilən model. Son konfiqurasiya müştərinin hissələrinə, istehsal gücünə və proses tələblərinə uyğun olaraq təsdiqlənməlidir.
| Parametr | Spesifikasiya |
| Model | φ1200 × 900 |
| Soba kamerasının ölçüləri | φ1200 × 900 mm |
| Palata materialı | SUS 321 spesifikasiya cədvəlində verilmişdir; 1Cr18Ni9Ti struktur təsvirində verilmişdir |
| Kamera Divar Qalınlığı | Yan divar: 8 mm; alt: 10 mm |
| Maksimum işləmə temperaturu | 650°C |
| İstilik Gücü | təqribən. 142 kVt |
| Buxar generatorunun gücü | 36 kVt |
| Maksimum soba təzyiqi | 50 kPa |
| Temperatur-nəzarət zonaları | Yuxarı, orta və aşağı |
| Temperatur-nəzarət metodu | PID tənzimləməsi və sıfır çarpaz bərk vəziyyətdə gücə nəzarət |
| Nəzarət Sistemi | PLC əsaslı avtomatik prosesə nəzarət |
| Operator interfeysi | Çin dilində HMI |
| Boş sobanın temperatur vahidliyi | ≤ ±5°C, 600°C-də |
| Azot Təchizatı | 0,05 MPa, 15 m³/saat |
| Buxar təchizatı | 0,4 MPa, 15 m³/saat |
| Sıxılmış Hava | 0,6-0,8 MPa |
| Soyuducu Suyu | 0,3 MPa, 1 m³/saat |
Vacib satınalma qeydi:Təchizat müqaviləsində müxtəlif bölmələrdə müxtəlif kamera-material təyinatları sadalanır. Buna görə də, son kamera materialı satın almadan əvvəl yazılı şəkildə təsdiqlənməlidir. Faktiki emal temperaturu, yükləmə qabiliyyəti, dövriyyə müddəti və müalicə nəticələri xüsusi hissələrdən və təsdiq edilmiş proses parametrlərindən asılıdır.
Toz metallurgiyasında tətbiqlər
TheTam Avtomatik Toz Metallurgiya Buxarla Müalicə Ocağıidarə olunan buxarla müalicə tələb edən uyğun dəmir sinterlənmiş komponentlər üçün nəzərdə tutulub.
Avtomobil PM komponentləri
Müvafiq avtomobil qara toz metallurgiyası struktur komponentləri qaralma və ya korroziyaya davamlılığın yaxşılaşdırılması üçün qiymətləndirilə bilər.
Motosiklet komponentləri
Motosiklet tətbiqlərində istifadə olunan qara toz metallurgiya hissələri material və komponent quruluşu buxarla müalicə üçün yoxlanıldıqda nəzərdən keçirilə bilər.
Sinterlənmiş struktur hissələri
Səth xüsusiyyətlərinin yaxşılaşdırılması və ya məsamələrin bağlanması müalicəsi tələb edən sinterlənmiş struktur komponentləri də uyğun ola bilər.
Digər Dəmir Sinterli Məhsullar
Digər tətbiqlər materialın tərkibinə, məsaməliliyinə, həndəsəsinə və ölçülərinə görə qiymətləndirilə bilər. Hər toz metallurgiya materialı və ya komponenti eyni buxar emal prosesi üçün uyğun deyil.
Zavod Kommunal Tələbləri
Avadanlıq sifariş etməzdən əvvəl alıcılar zavodun tələb olunan kommunal xidmətləri, quraşdırma sahəsini və dəstəkləyici infrastrukturu təmin edə biləcəyini təsdiqləməlidirlər.
Quraşdırma sahəsi
Texniki müqavilə daha çox quraşdırma sahəsini tövsiyə edir4000 × 3000 mm. Son bünövrə və idarəetmə şkafının sxemi avadanlığın təməl rəsminə uyğun olmalıdır.
Azot və buxar
Sadalanan azot tələbatıdır0,05 MPa, 15 m³/saat, while the steam requirement is 0,4 MPa, 15 m³/saat. A36 kVt buxar generatoruavadanlıq konfiqurasiyasında da qeyd olunub.
Sıxılmış Hava və Soyuducu Su
Sıxılmış hava tələbidir0,6-0,8 MPa, soyuducu suyu isə təyin olundu0,3 MPa və 1 m³/saat.
Sayt infrastrukturu
Quraşdırma sahəsi həmçinin elektrik enerjisi, drenaj, egzoz boruları və avadanlıqların quraşdırılması və təmiri üçün kifayət qədər yer təmin etməlidir.
Quraşdırmadan əvvəl son qoşulma spesifikasiyalar, boru kəmərlərinin sxemi, atqı təşkili və təhlükəsizlik müddəaları təchizatçı ilə təsdiqlənməlidir.
Avtomatlaşdırılmış müalicə dövrü
Avtomatlaşdırma operatorların fərdi proses mərhələləri arasında əl ilə keçid ehtiyacını azaldır.
Proqramlaşdırılmış Proses Addımları
PLC təsdiq edilmiş reseptə uyğun olaraq boşaltmadan əvvəl azotun təmizlənməsini, buxarla təmizlənməsini və azotun təmizlənməsini koordinasiya edə bilər.
Mərkəzləşdirilmiş əməliyyat
Temperatur, soba təzyiqi, buxar axını və proses vaxtı bir idarəetmə interfeysi vasitəsilə idarə oluna bilər.
Təkrarlanan reseptlər
Təsdiqlənmiş proses reseptləri saxlanıla və təsdiqlənmiş hissələr və proses şərtləri üçün təkrar istifadə edilə bilər ki, bu da parametrlərin əl ilə təyin edilməsi xətalarını azaltmağa kömək edir.
İstehsalın monitorinqi
Operating data and alarm information allow operators to review process conditions and investigate production problems.
Faktiki ötürmə qabiliyyəti, enerji istehlakı, yükləmə qabiliyyəti və emal keyfiyyəti yalnız nominal gücə deyil, hissə ölçülərinə, yükləmə təşkilinə, dövriyyə müddətinə və zavod şərtlərinə görə qiymətləndirilməlidir.
Kotirovka üçün lazım olan məlumat
üçün kotirovka tələb etməzdən əvvəlTam Avtomatik Toz Metallurgiya Buxarla Müalicə Ocağı, alıcılar tələb olunan kamera ölçüsünü və proses konfiqurasiyasını qiymətləndirmək üçün təchizatçıya kifayət qədər məlumat təqdim etməlidirlər.
Hissə məlumatı
Hissə materialını, məhsulun təsvirlərini, ölçülərini və fərdi çəkisini təmin edin.
İstehsal tələbləri
Tələb olunan partiyanın yükləmə miqdarını, istehsal gücünü, əməliyyat növbələrini və hədəf dövrə vaxtını göstərin.
Müalicə məqsədi
Hədəfin səthin qaralması, korroziyaya davamlılığının yaxşılaşdırılması, aşınma müqavimətinin yaxşılaşdırılması və ya məsamələrin bağlanması olub-olmadığını aydın şəkildə müəyyənləşdirin.
Mövcud Proses Məlumatı
Əgər hissələr artıq istehsaldadırsa, cari proses parametrlərini və məlum keyfiyyət məsələlərini təmin edin.
Mövcud Utilities
Zavodda mövcud elektrik enerjisi, azot, buxar, sıxılmış hava və soyuducu su şəraitini təmin edin.
Bu məlumat XIAYI-yə son konfiqurasiyanı təsdiq etməzdən əvvəl kameranın ölçülərini, yükləmə tənzimləmələrini, proses reseptlərini və kommunal tələbləri qiymətləndirməyə kömək edir.
Quraşdırma və Texniki Dəstək
XIAYI texniki sənədləri və avadanlıqların quraşdırılması, istismara verilməsi və operator təlimi üçün dəstək göstərə bilər.
Texniki sənədlər
Sənədlər paketinə bünövrə rəsmləri, ümumi montaj cizgiləri, aşınma hissələrinin təsvirləri, elektrik idarəetmə sxemləri, alət sertifikatları, təlimatlar, istismar təlimatları və əsas komponentlər siyahısı daxil ola bilər.
İstifadəyə verilməsi
Quraşdırma, işə salma və işə salma avadanlıq yerləşdirildikdən və müştərinin saytı hazır olduqdan sonra təşkil edilə bilər.
Operator Təlimi
Təlim avadanlığın istismarını, prosesin icrasını və əsas əməliyyat prosedurlarını əhatə edə bilər.
Layihənin həyata keçirilməsindən əvvəl hər iki tərəf enerji, su, azot, buxar, sıxılmış hava, drenaj, egzoz boruları və qaldırıcı avadanlıq üçün məsuliyyətləri və qəbul tələblərini aydın şəkildə müəyyən etməlidir.
Tez-tez verilən suallar
Bu soba hansı məhsulları emal edə bilər?
Əsasən qaralmaya, korroziyaya davamlılığın yaxşılaşdırılmasına və ya məsamələrin bağlanmasına ehtiyacı olan hissələr kimi buxarla müalicə tələb edən uyğun qara toz metallurgiya komponentləri üçün nəzərdə tutulmuşdur.
Buxar müalicəsi hansı faydaları təmin edə bilər?
O, uyğun dəmir PM hissələrində oksid təbəqəsi yarada bilər və korroziya və aşınma müqavimətini yaxşılaşdırmağa kömək edir. O, həmçinin məsamə sızdırmazlığı tətbiqlərini dəstəkləyə bilər.
Temperaturun vahidliyi nədir?
Texniki müqavilə müəyyən edir≤ ±5°C, boş soba sınaq şəraitində 600°C-də. Yüklənmiş soba performansı ayrıca qiymətləndirilməlidir.
Müalicə prosesi necə avtomatlaşdırılır?
PLC və HMI proqramlaşdırılmış reseptə uyğun olaraq temperaturu, isitmə vaxtı, buxar axını, soba təzyiqi və azot keçidini idarə edir.
Hansı kommunal xidmətlər tələb olunur?
Sadalanan tələblərə azot, buxar, sıxılmış hava, soyuducu su və elektrik enerjisi, uyğun drenaj və egzoz qurğuları daxildir.
Müxtəlif PM hissələrinin ölçüləri emal edilə bilərmi?
Uyğunluq kameranın ölçülərindən, hissənin həndəsəsindən, yükləmə təşkilindən və proses tələblərindən asılıdır. İstehsalın təsdiqindən əvvəl məhsul təsvirləri və nümunə sınaqları tövsiyə olunur.
Əlaqədar Kateqoriya
Sorğu göndərin
Əlaqə məlumatı
-
Ünvan
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, Çin
-
Tel
-
E-poçt
Amortizator hissələriniz üçün xüsusi təklif alın
Niyə Qlobal Alıcılar Ningbo Xiayi seçirlər:
✓ IATF 16949 Sertifikatlı — Qüsur dərəcəsi 0,1%-dən aşağı ciddi şəkildə idarə olunur.
✓ Tam Kateqoriya Təchizat — Pistonlar, çubuqlar, yaylar, ştamplamalar və rezin hissələr.
✓ Ar-Ge Dəstəyi — Xüsusi toz metallurgiyası formulları və 7-10 günlük sürətli prototipləşdirmə.
✓ Təsdiqlənmiş Tutum — qlobal OEM-lər üçün hər il istehsal olunan 50 milyon əsas piston.
Başlamağa hazırsınız? Aşağıdakı formanı doldurun və mühəndis komandamız 24 saat ərzində xüsusi tövsiyə ilə cavab verəcək.
Əlaqədar məhsullar


Xəbər Tövsiyələri